Introducción
La industria estadounidense de alimentos y bebidas opera dentro de uno de los entornos regulatorios más estrictos del mundo. En los últimos años, la convergencia de la Ley de Modernización de la Seguridad Alimentaria (FSMA), la evolución de las buenas prácticas de fabricación (cGMP) y la mayor conciencia de los consumidores han creado un nuevo paradigma para el cumplimiento. Para los fabricantes, esto significa que todos los componentes de su cadena de suministro, incluidos los ingredientes fundamentales, como el bicarbonato de sodio (bicarbonato de sodio), deben obtenerse con seguridad y trazabilidad comprobadas. La presión no recae únicamente en los productores de alimentos, sino que también recae directamente en sus proveedores
de productos químicos e ingredientes.Los proveedores ya no son solo vendedores de productos básicos a granel, sino que se han convertido en socios fundamentales para la mitigación de riesgos y el control de calidad. Este artículo profundiza en cómo los principales proveedores de productos químicos, incluidos socios globales como ChemTradeAsia.com, responden de manera proactiva a estos crecientes estándares de cumplimiento de calidad alimentaria.
Analizaremos los desafíos regulatorios específicos, las inversiones estratégicas que se están realizando y cómo estas iniciativas se traducen en beneficios tangibles para los fabricantes estadounidenses que buscan ingredientes confiables y de alta pureza, como el bicarbonato de sodio apto para uso alimentario.La evolución del panorama de las normas de seguridad alimentaria en los Estados Unidos
La piedra angular de la seguridad alimentaria moderna en los Estados Unidos es la Ley de Modernización de la Inocuidad de los Alimentos (FSMA), promulgada en 2011. La FSMA representa un cambio fundamental: pasar de responder a la contaminación a prevenirla. Sus normas, en particular la norma sobre los controles preventivos de la alimentación humana, exigen que las instalaciones alimentarias implementen controles preventivos basados en el riesgo. Esto incluye evaluar sus cadenas de suministro y garantizar que las materias primas y los ingredientes, como el bicarbonato de sodio que se utiliza como agente leudante, ajustador del pH o agente de limpieza, no presenten riesgos. Los proveedores ahora deben presentar documentación que demuestre que sus productos son seguros, se producen en condiciones sanitarias y no están adulterados
.Junto con la FSMA, las buenas prácticas de fabricación actuales (cGMP) de los alimentos, tal como se describe en el artículo 21 del CFR, parte 117, establecen los requisitos operativos básicos. Estos abarcan todo, desde la higiene del personal y el saneamiento de la planta hasta el diseño de los equipos y los controles de procesos. Para un proveedor de productos químicos de calidad alimentaria, el cumplimiento de las cGMP no es negociable. Además, muchos fabricantes estadounidenses exigen a los proveedores que se adhieran a esquemas de certificación externos aún más rigurosos, como el Safe Quality Food (SQF) Institute, las normas globales del British Retail Consortium (BRC) o la ISO 22000. Este marco normativo y normativo estratificado significa que los proveedores deben operar con un nivel de transparencia y rigor sin precedentes en
las últimas décadas.Pilares básicos de cumplimiento para los proveedores de ingredientes
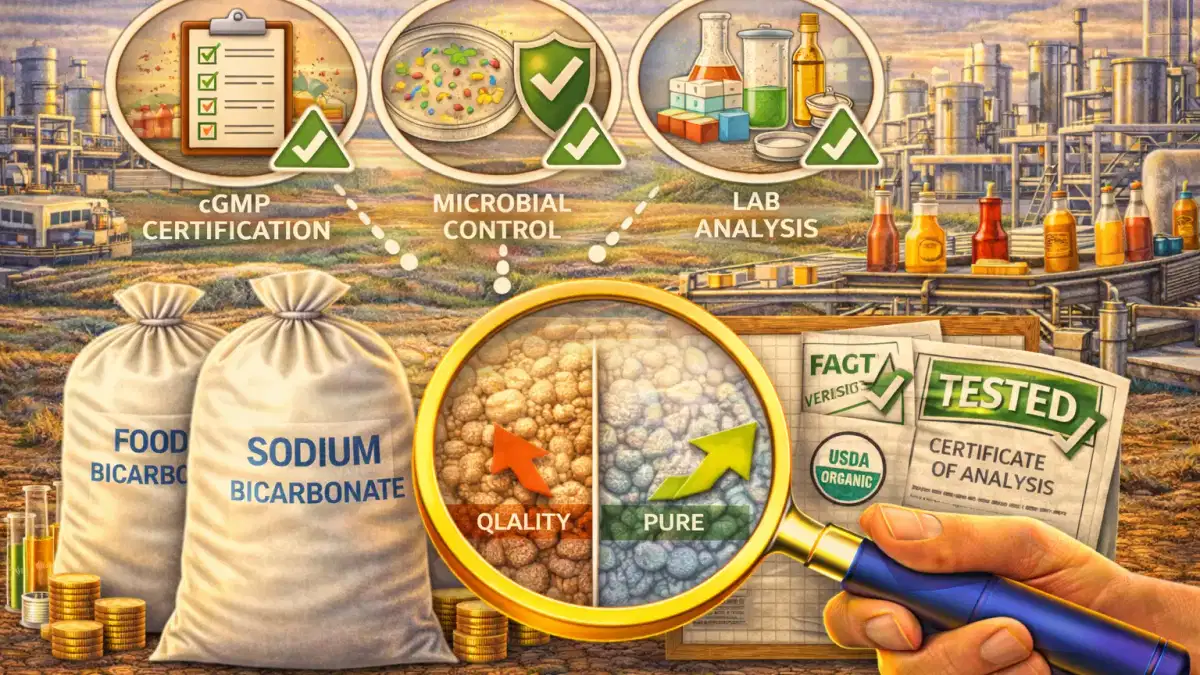
Para adaptarse a este complejo entorno, los proveedores con visión de futuro han construido sus estrategias de cumplimiento en torno a varios pilares fundamentales. El primero es la certificación de instalaciones y procesos. Los principales proveedores invierten mucho en obtener y mantener certificaciones como las mencionadas anteriormente. No se trata de logros únicos, sino que requieren auditorías continuas, revisiones internas y mejoras en los procesos. Una instalación certificada ofrece a los compradores una garantía inmediata de que existen controles sistémicos. El segundo pilar es la documentación y el mantenimiento de registros sólidos. Cada lote de producto, como un lote de bicarbonato de sodio apto para uso alimentario, debe tener un historial completo: certificados de análisis (CoA), hojas de datos de seguridad de los materiales (SDS), registros de trazabilidad hasta las materias primas y documentación de cualquier condición
de almacenamiento o transporte.El tercer pilar es el análisis proactivo de los peligros y la evaluación de los riesgos. Según los programas de verificación de proveedores de la FSMA, los proveedores deben identificar los posibles peligros biológicos, químicos (incluidos los alérgenos y los metales pesados) y físicos específicos de sus productos y procesos. En el caso de una sustancia química como el bicarbonato de sodio, esto implica realizar pruebas rigurosas para detectar contaminantes como el plomo, el arsénico y el mercurio, y garantizar que el embalaje evite la introducción de materiales extraños. Por último, la transparencia de la cadena de suministro es fundamental. Los proveedores deben evaluar sus propias fuentes de materias primas (por ejemplo, mineral de trona o carbonato de sodio sintético) y poder ofrecer visibilidad a lo largo de la cadena de suministro, garantizando a los clientes la coherencia y la seguridad desde el origen hasta
la entrega.Centrarse en el bicarbonato de sodio de calidad alimentaria: especificaciones y garantías El bicarbonato de sodio de calidad alimentaria es un ingrediente versátil y
muy eficaz que se utiliza en la repostería, la carbonatación de bebidas, el equilibrio del pH y como agente de limpieza en equipos de procesamiento de alimentos. Su designación de «apto para uso alimentario» no es arbitraria; se define por los estrictos estándares de pureza y composición establecidos por el Codex de Productos Químicos Alimentarios (FCC) y la Farmacopea de los Estados Unidos (USP). Los proveedores que cumplen con las normas garantizan que sus productos cumplen o superan estas especificaciones. Los parámetros clave incluyen un ensayo mínimo (pureza) del 99,0 al 100,5%, límites estrictos para los metales pesados (por ejemplo, plomo ≤ 2 mg/kg) y niveles controlados de humedad, cloruro
y sulfato.Garantizar esta calidad requiere un enfoque multifacético. En primer lugar, la calificación de la materia prima es fundamental. Ya sea que se obtengan de depósitos minerales naturales o se produzcan sintéticamente, los materiales precursores se prueban rigurosamente. El proceso de fabricación en sí, que a menudo implica la purificación, la carbonatación y la cristalización, se lleva a cabo en líneas específicas aptas para alimentos que cumplen con las CGMP para evitar la contaminación cruzada. Por último, las pruebas por lotes son la máxima garantía. Cada lote de producción se somete a pruebas analíticas y el certificado de análisis (CoA) resultante se convierte en un documento legal de cumplimiento. Proveedores como ChemTradeAsia.com facilitan esta tarea al proporcionar un fácil acceso a los COA específicos de cada lote, lo que garantiza que los fabricantes estadounidenses puedan integrar sin problemas esta documentación en
sus propios planes de seguridad alimentaria exigidos por la FSMA.Más allá de la pureza básica de la FCC, los servicios avanzados para proveedores incluyen la oferta de calidades personalizadas. Por ejemplo, una calidad finamente molida y que fluya libremente podría optimizarse para aplicaciones de mezcla seca, mientras que se puede ofrecer una granulación específica para el procesamiento de carne o la producción de tabletas efervescentes. Esta especialización demuestra el profundo conocimiento que tiene el proveedor de las necesidades de cumplimiento específicas de las aplicaciones, ya que va más allá de la simple venta de un producto químico para ofrecer una
solución verificada y adecuada para su propósito.Respuestas estratégicas de los proveedores a las exigencias de cumplimiento
En respuesta a estas exigentes exigencias, los proveedores de primer nivel han pasado de una postura reactiva a una postura proactiva. Una respuesta estratégica principal es una importante inversión de capital en infraestructura. Esto incluye construir o modernizar líneas específicas de producción y envasado aptas para alimentos con principios de diseño sanitario, invertir en equipos de laboratorio de última generación para el control de calidad interno e implementar sistemas avanzados de gestión de almacenes que separen los productos de calidad alimentaria de los de grado industrial para evitar
confusiones.Otra respuesta clave es el desarrollo de sistemas integrales de gestión de la calidad (SGC). Un sistema de gestión de la calidad documentado, a menudo alineado con la norma ISO 9001, formaliza todos los procedimientos relacionados con la calidad, desde la gestión de las quejas de los clientes y las medidas correctivas hasta la formación de los empleados y la auditoría interna. Además, los proveedores están ampliando sus equipos de soporte técnico y reglamentario. Estos expertos no solo venden productos, sino que actúan como consultores y ayudan a los clientes a entender la documentación de cumplimiento, afrontar los cambios normativos y seleccionar la calidad de ingredientes correcta para su aplicación específica, lo que reduce la carga de cumplimiento para los clientes.
El papel de la tecnología y la tecnología de trazabilidad
es el gran facilitador del cumplimiento moderno. Los proveedores están aprovechando las herramientas digitales para crear una cadena de custodia ininterrumpida. Se están probando las tecnologías blockchain y de contabilidad digital para crear registros inmutables del recorrido de un producto. Imagínese escanear un código QR de una bolsa de bicarbonato de sodio y ver al instante su historial completo: mina o fábrica de origen, fecha de producción, todos los resultados de las pruebas de control de calidad, temperaturas de almacenamiento e hitos de envío. Este nivel de trazabilidad se está
convirtiendo en un factor diferenciador del mercado.Además, el software de planificación de recursos empresariales (ERP) y gestión de la calidad se integran para automatizar los flujos de trabajo de cumplimiento. Estos sistemas pueden provocar la retención de lotes si un parámetro de prueba no cumple las especificaciones, gestionar la generación de certificados y garantizar que solo se envíen los productos lanzados al mercado. Para los clientes, esto suele traducirse en el acceso a portales de clientes en línea, donde pueden descargar los COA, las SDS y otros documentos de cumplimiento actualizados cuando lo soliciten, lo que agiliza sus propios procesos de preparación de auditorías y mantenimiento de registros.
Beneficios de asociarse con un proveedor que cumpla con
las normasPara los fabricantes estadounidenses de alimentos y bebidas, elegir un proveedor con un compromiso demostrable con el cumplimiento de la normativa alimentaria es una decisión empresarial estratégica que genera múltiples beneficios. La más obvia es la reducción de riesgos. La asociación con un proveedor certificado y transparente reduce significativamente el riesgo de que se produzca un evento de contaminación, de que se produzcan costosas retiradas del mercado, de medidas reglamentarias o de que se produzca publicidad perjudicial para la marca. Esto proporciona una tranquilidad inestimable y protege los resultados finales
.En segundo lugar, impulsa la eficiencia operativa y el ahorro de costos. Si bien los ingredientes que cumplen con las normas pueden tener un coste inicial ligeramente superior, a la larga ahorran dinero al reducir la carga de las inspecciones entrantes, minimizar el tiempo de inactividad de la producción debido a problemas de calidad y simplificar el proceso de auditoría. El acceso inmediato a una documentación perfecta ahorra innumerables horas de trabajo administrativo. Por último, prepara la cadena de suministro para el futuro. Como es inevitable, las normativas se endurecen aún más, un proveedor que ya opere con estándares altos se adaptará más fácilmente y garantizará un suministro continuo y fiable de ingredientes fundamentales, como el bicarbonato de sodio de calidad alimentaria. Esta confiabilidad es la piedra angular de la planificación de la producción y la continuidad del
negocio.Conclusión
La creciente ola de normas de cumplimiento de productos alimenticios en los Estados Unidos está transformando el panorama de los proveedores. Está fomentando una nueva era de asociación, en la que los proveedores de ingredientes son parte integral del ecosistema de seguridad alimentaria. Mediante inversiones en la certificación, el rigor de los procesos, la integración tecnológica y la transparencia, los principales proveedores no solo cumplen con los estándares, sino que también están estableciendo nuevos puntos de referencia en materia de calidad y confiabilidad. En el caso de productos tan esenciales como el bicarbonato de sodio apto para uso alimentario, esta transformación garantiza que los fabricantes estadounidenses tengan acceso a ingredientes en los que puedan
confiar sin reservas.En última instancia, el cumplimiento ya no es un ejercicio de casillas de verificación; es un proceso continuo y un componente fundamental del valor del producto. Al dar prioridad a los proveedores que encarnan este compromiso, como aquellos con redes globales sólidas y sistemas de calidad documentados, como ChemTradeAsia.com, las empresas de alimentos y bebidas aseguran algo más que una materia prima. Garantizan una ventaja competitiva basada en la seguridad, la coherencia y la confianza para innovar
en un mercado exigente.